
프린트 헤드 스펙 의미를 알아야 하는 이유 — 프린트 헤드 기본 지식 (7편)
✅ 이 글을 읽어야 하는 분
- 헤드 브로셔를 보고 싶은데 어디서부터 봐야 할지 모르는 분
- 프린터 속도, 인쇄 해상도, 이미지 품질이 왜 장비마다 다른지 궁금한 분
- 헤드 스펙 자료로 프린터 성능을 직접 가늠해보고 싶은 분
⚠️ 주의사항
- 이 글은 Xaar1201(Gen5i) 브로셔를 기준으로 설명합니다 — 헤드 모델에 따라 수치가 다를 수 있습니다
- Stand off, pass 수, gradient mask 등은 이론 기준이며 실제 운용 환경에 따라 결과가 달라집니다
- 900dpi Y축 구현은 이론상 가능하나 실제 현장에서는 피딩 정밀도 한계로 적용이 어렵습니다
🧭 핵심 요약 (현장 판단)
- 헤드 전체 노즐 분사 길이(Print swathe)로 대략적인 인쇄 속도를 예측할 수 있음
- 노즐 간격으로 구현 가능한 최대 Y축 해상도를 계산할 수 있음
- Stand off는 1.33mm가 최적 — 이를 초과하면 잉크 착탄 오차, satellite 발생, 노즐 오염으로 이어짐
UV Printer 기본 지식 · 문제 해결 · 제작 가능 상품 정리
지금까지 UV Printer 관련 내용을 아래처럼 정리했고, 항목을 클릭하면 해당 글로 이동합니다.
1) 잉크 공급
클리닝/펌핑을 포함한 잉크 공급 문제로 발생한 인쇄 오류 23편 정리
2) 헤드 관련 문제
헤드 교체 방법부터 헤드 관련 발생했던 문제 12편 정리
헤드를 더 깊게 공부하고 싶은 분: 헤드 기본 지식 9편
3) 전자 보드 / Software 문제 관련
4) 기구 관련 문제
5) Sai Flexi Rip 설치, Spot color, 문제와 해결
6) UV 프린터 제품 총 정리
📋 프린트 헤드 기본 지식 — 시리즈 전체 목록
프린트 헤드에 대한 기본 지식을 순서대로 정리하고 있습니다. 편이 추가될 때마다 아래 목록이 업데이트됩니다.
07
프린트 헤드 스펙 의미를 알아야 하는 이유
프린트 헤드 스펙 의미를 알아야 하는 이유
프린터를 사용하시는 분, 심지어 서비스 엔지니어도 헤드에 대해 잘못된 상식을 갖고 있어서, 헤드 기본 지식에 대해 설명드리고자 합니다.
오늘은, 실제 헤드 브로셔를 보고, 스펙 중 중요하게 봐야 할 포인트와 그 의미에 대해 설명하겠습니다.
I. 프린트 헤드 스펙 의미가 중요한 이유 – 프린트 헤드 스펙 의미를 알아야 하는 이유
- 인터넷을 통해 프린트 헤드 스펙 자료를 쉽게 찾을 수 있습니다.
- 잉크젯 장비 개발회사는 프린트헤드 카탈로그 외에, 헤드 제조사로부터 좀 더 상세한 자료를 받습니다.
- 물론, 헤드 매뉴얼을 통해 자세한 내용을 확인할 수 있지만, 헤드 브로셔만 보아도 많은 정보를 파악할 수 있습니다.
- 잉크젯 유통사 혹은 잉크젯을 직접 사용하시는 분은 프린트헤드 스펙을 이해하기 쉽지 않지만, 헤드 브로셔 안에 상당히 중요한 정보들이 있습니다.
- 헤드 브로셔를 통해 아래 사항을 대략 파악할 수 있습니다.
- “왜 우리 프린터는 속도가 느린지? 빠른지?”
- “우리 장비는 타사 장비보다 망점이 고운지? 또는 거칠 수밖에 없는지?”
- “인쇄 해상도가 왜 높은지? 혹은 낮은지?”
- “유통사가 이야기하는 헤드와 소재의 적정 높이 말고, 헤드 제조사에서 이야기하는 헤드와 소재 Gap은 얼마인지?”
- 지금 말씀 드린 사항을 Ricoh회사 Gen5i 프린트 헤드와 동일 스펙인 Xaar1201 브로셔를 보면서 설명 드리겠습니다.
-

프린트 헤드 스펙 의미를 알아야 하는 이유
II. 헤드 스펙 자료를 통해 알 수 있는 사항들 – 프린트 헤드 스펙 의미를 알아야 하는 이유
1. 한번에 인쇄할 수 있는 최대 폭
- 위 사진에서 1번을 확인한 내용입니다.
-
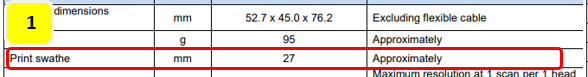
프린트 헤드 스펙 의미를 알아야 하는 이유 - 잉크젯 프린터 제조사는, 프린터 개발 전, 노즐 jetting 구간 즉 인쇄 폭을 기준으로 인쇄 속도를 가늠합니다.
- 위 표에 Print swathe 27mm라는 건, 노즐 첫 시작 구간과 마지막 노즐 구간의 길이를 뜻합니다.
1_1. 인쇄할 때는 패스라는 개념을 사용합니다. 잠깐 설명 드리면,
- 한번에 처음 노즐부터 끝 노즐까지 인쇄하면 1 pass입니다. Nozzle Test pattern과 동일하게, 한번에 헤드 최대폭 27mm 길이만큼 노즐을 분사합니다.
- 1 pass는 Single pass 장비에서만 사용하고, Scanning Printer에서는 노즐 Test 외, 실제 인쇄 작업에는 사용하지 않습니다.
- 2 pass는 두 번에 나누어 인쇄하기에, 27 ÷ 2 = 13.5mm, Y축 방향으로 27mm가 아닌 13.5mm만 움직여 인쇄해, 1 pass 대비 한번에 인쇄하는 구간이 반으로 줄어들어 인쇄 시간은 두 배가 됩니다.
- 4 pass는 당연히 27 ÷ 4 = 6.75mm, 1 pass 대비 인쇄 시간은 4배.
- 6 pass는 27 ÷ 6 = 4.5mm, 1 pass 대비 6배.
- 보통 Xaar1201(Gen5i) 헤드는 6패스를 사용해야 인쇄에 적정한 해상도가 나오고, 여기에 E closion(feathering mask 혹은 Gradient mask)을 적용해 밴딩을 덜 보이게 합니다.
1_2. E closion(feathering mask 혹은 Gradient mask)을 잠깐 설명 드리면,
- 6 pass일 때 900 x 1200 dpi를 인쇄한다고 가정해 봅니다.
- Gradient mask 1단계를 추가하면, 해상도(900 x 1200 dpi)는 동일하지만, 2 pass가 추가되어 8 pass로 인쇄를 진행합니다.
- 속도는 2 pass 추가만큼 느려지고, 대신 pass와 pass 간의 경계선은 무뎌져 밴딩이 덜 보이게 됩니다.
- 이렇듯 Gradient mask는 pass의 경계를 무너뜨려 경계선이 덜 보이도록, 즉 밴딩이 덜 보이도록 만드는 Software mask 기법입니다.
- 보통 1단계(2 pass 추가)로는 경계선을 감추는 게 쉽지 않고, 3단계(6 pass 추가)를 적용해야 Solid color 인쇄할 때 밴딩이 보이지 않게 됩니다.
1_3. 헤드 인쇄 구간으로 인쇄 속도를 가늠해 볼 수 있습니다.
- 모든 헤드가 동일하지는 않지만, 기본 6 pass 해상도에 E closion(feathering mask 혹은 Gradient mask) 3단계를 적용하면 12 pass가 됩니다.
- 12 pass로 인쇄 시, Y축으로 움직이는 길이는 27 ÷ 12 = 2.25mm가 됩니다.
- 인쇄할 때, Head Carriage가 안정적으로 움직일 수 있는 속도는 대략 800mm/second입니다.
- Flatbed 전판으로 인쇄할 때, 2.25mm가 800mm/second로 몇 번 왕복해야 하는지 계산하면, 프린터를 개발 제조하기 전 이 헤드를 채용했을 경우 대략적인 인쇄 속도를 가늠해 볼 수 있습니다.
- 이렇듯 헤드의 전체 노즐 분사 길이만 스펙 자료에서 확인해도, 프린터를 제작했을 때 이 프린터로 구현할 수 있는 인쇄 속도를 대략적으로 알 수 있습니다.
2. 노즐 간격
- 위 표에서 2번 사항입니다.
-

프린트 헤드 스펙 의미를 알아야 하는 이유
2_1. 위 사진에서 노즐열 하나에 한 칼라를 사용했을 때,
- 이때 노즐 간격은 A = 0.0847mm입니다.
- 해상도 길이 25.4mm(1 inch)를 노즐 간격 0.0847mm로 나누었을 경우 299.88, 즉 1inch 안에 300개 잉크 방울이 떨어지므로 300dpi가 됩니다.
- A, B, C, D 각 열에 각각 다른 잉크를 사용하면, 1pass 인쇄 시 Color별 300 dpi급으로 인쇄를 진행할 수 있습니다.
- 2 pass 인쇄할 때 0.0847mm 사이에 잉크를 분사하면 600 dpi급이 되고, 0.0847mm 사이를 1/3로 나누어 잉크 방울을 하나 더 넣으면 900 dpi가 되지만, 900 dpi의 경우 Y축이 원하는 만큼 정확한 feeding이 나오지 않을 수 있기에 이론상만 그렇다고 봐야 합니다.
2_2. 위 그림에서 노즐열 두 개에 한 칼라를 사용했을 때,
- 노즐을 자세히 보시면, Black 다음 Cyan 노즐이 정확히 Black 노즐 사이에 위치해 있습니다.
- 노즐 두 개 열에 한 color를 넣는다고 가정했을 때, 노즐 간의 간격은 0.0423mm가 됩니다.
- 즉 25.4mm(1 inch) ÷ 0.0423mm = 600.4
- Cyan 노즐에 Black 잉크를 같이 사용하면(즉 노즐 2열 같은 칼라) 300 dpi가 아니라 600 dpi로 Black을 표현할 수 있습니다.
2_3. 그럼 헤드를 많이 달아 노즐 2열에 같은 color를 넣고, 모두 600dpi급으로 만들 수 있나요?
- 이론상 가능합니다.
- 하지만, 프린트 헤드 안에 있는 노즐은 정밀하게 offset이 맞추어져 있지만, 프린트 헤드와 프린트 헤드 간 정확히 offset을 맞추는 작업은 사람 손으로는 거의 불가능합니다.
- 기구적으로 um 단위로 움직이기 위해서는 고가용 카메라가 필요하고, 그 카메라를 통해 정밀 제어할 수 있는 Jig가 있어야 합니다.
- 헤드를 여러 개 달아 인쇄 해상도를 높이기보다, 고해상도가 되는 프린트 헤드를 채용하는 게 좋습니다.
- 이렇듯 노즐 간격을 통해 인쇄 해상도 또한 가늠할 수 있습니다.
3. “몇 피코 헤드인가요?”
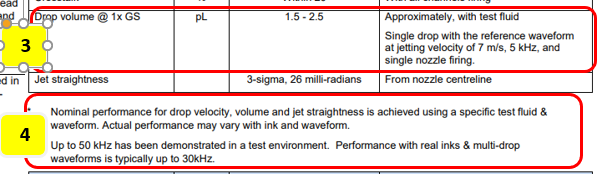
- 위 표에서 3번, 4번 사항입니다.
-
프린트 헤드 스펙 의미를 알아야 하는 이유
3_1. 잉크 볼륨
- 스펙에 보면 1.5~2.5pl로 아주 작은 볼륨입니다. 참고로 이건 크기 단위가 아니라 pico liter로 볼륨 단위입니다.
- 한 가지 주의할 점은, 프린트 헤드 제조사마다 개발한 프린트 헤드에 최적으로 맞추어 놓은 최상의 테스트 액체(Test Fluid)가 있습니다.
- 테스트 액체 기준 1.5~2.5pl지만, 수성, 오일 혹은 UV 잉크에 따라 그 볼륨은 차이가 납니다.
- 잉크에 따라 waveform이 달라지고, 그 waveform에 따라 pico liter가 달라집니다.
- UV 잉크의 경우 보통 스펙보다 큰 볼륨으로, Xaar1201(Gen5i) 프린트 헤드의 경우 3~3.5pl 정도로 추측하고 있습니다.
- 잉크 볼륨을 알면, Y축 거리와 동일하게, 인쇄할 때 구현할 수 있는 최대 해상도를 예측할 수 있고, 특히 pico liter 자료를 통해 이미지가 얼마나 부드럽게 인쇄될지 가늠해 볼 수 있습니다.
3_2. 잉크가 떨어지는 속도와 Max Hz
- 잉크가 프린트 헤드 구멍에서 나와 소재에 떨어질 때, 그 속도와 Print head의 Max Hz 또한 중요합니다.
- 잉크 떨어지는 속도가 느린데 헤드 캐리지를 너무 빠르게 움직이면 잉크가 정확한 지점에 떨어질 수 없고,
- Print head의 Max kHz 범위 내에서 Head carriage와 X축 해상도를 운영해야 하기에 Max kHz 또한 중요합니다.
- Ink jetting 속도와 Print Head의 Max kHz를 통해 Head carriage의 이송 속도를 가늠할 수 있기에 이 정보 또한 프린트 속도를 가늠하는 데 중요한 정보입니다.
- 참고로 여기는 7 m/s로 되어 있고, 풀어 쓰면 m은 meter, s는 second 즉 초입니다. 1초에 7미터 속도로 떨어진다는 의미입니다.
4. 프린트 헤드와 소재의 최적 Gap
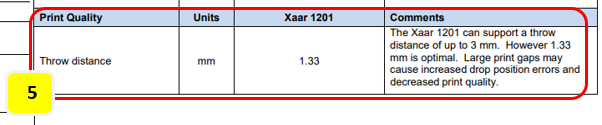
- 위 표에서 5번 자료입니다.
-
프린트 헤드 스펙 의미를 알아야 하는 이유
4_1. 1.33mm 의미
- 소재와 헤드 gap을 잉크젯 프린터 용어로 “Stand off”라 합니다.
- 1.33mm이 프린트 헤드 제조사에서 제시하는 스펙입니다.
- 옆에 있는 영문을 옮겨보면, “3mm까지 가능하지만, 1.33mm가 최적이고, 그 이상 되면 dot 떨어지는 위치 error가 많아지고, image quality가 나빠진다.”고 되어 있습니다.
4_2. Stand off를 크게 쓰면 나오는 문제
- “방금 전에 살펴본 잉크 jetting 속도 7 meter/second는, 잉크가 헤드에서 jetting된 이후 언제까지 유지될까요?”
- 너무도 작고 가벼운 3.5pl 잉크 방울이 프린트 헤드에서 jetting된 후, 그 속도를 유지할 수 있는 거리는 아래 답변으로 추측해 볼 수 있습니다.
- “3mm까지 가능하지만…” 즉 jetting된 후 3mm를 벗어나면 속도는 점차적으로 줄어듭니다.
- Stand off가 너무 크면, 즉 1.33mm을 벗어나면,
- 질량이 작은 잉크 방울은 헤드에서 나올 때 속도가 줄어들고, Head carriage가 이송하면서 생기는 공기 와류에도 영향을 받습니다.
- 또한 하나로 뭉쳐져 있던 잉크 방울은 속도가 떨어지면서, satellite 즉 큰 방울에서 분리된 작은 잉크 방울이 생기기도 합니다.
- 공기 와류에 분리된 작은 잉크 방울은 물론, 큰 잉크 방울도 영향을 받고, 제 위치에 착탄하지 않을 뿐더러, 특히 작은 잉크 방울들은 공기 중에 날아다니다가 헤드 노즐면에 붙기도 합니다.
- 이렇게 붙은 미세한 잉크 방울을 청소하지 않고 계속 인쇄 작업을 하면, UV 프린터의 UV 빛이 노즐 표면에 붙어 있는 미세한 잉크 방울을 계속 비추게 되고,
- UV 빛이 헤드 주변의 작은 잉크 방울을 비추는 시간이 누적되면, 그 작은 잉크 방울은 점점 굳게 되어, 노즐 동그라미가 무너지면서 아래 사진처럼 노즐 패턴이 지저분하게 인쇄됩니다.
-

프린트 헤드 스펙 의미를 알아야 하는 이유
5. 이렇듯
- 헤드 중요 스펙만 보아도 구현할 수 있는 최대 속도, 구현할 수 있는 최고 해상도, 이미지 곱기 또는 최대 인쇄 높이를 가늠해 볼 수 있습니다.
- 프린터 개발 제조사에서는 이렇게 헤드 브로셔를 기준으로 신규 헤드를 1차 판단하고, 본인의 개발 concept과 맞으면 헤드 제조사에 연락해서 좀 더 자세한 기술 미팅을 진행하게 됩니다.
III. ARTJET UV Printer
ARTJET UV 프린터를 5년 이상 판매 및 유지보수하면서 가장 중요하다고 느낀 점이 있습니다.
제품 안정성 다음으로 중요한 것은 트러블슈팅 데이터 축적입니다.
어떤 장비든 사용 환경, 작업 조건, 사용자 숙련도에 따라 문제가 발생할 수 있습니다. 실제 생산 현장에서 중요한 것은 “문제가 아예 없는 장비”가 아니라,
문제가 생겼을 때 얼마나 빠르게, 얼마나 정확하게 원인을 찾고 해결할 수 있는가입니다.
ARTJET은 현장에서 발생한 실제 문제 데이터를 지속적으로 수집하고 정리하여, 더 빠르고 정확한 문제 해결을 지원하고 있습니다.
🎥 출력 품질 샘플 보기

※ 이 글은 현장 사례 기반으로 작성되었습니다. 환경/장비 구성에 따라 결과가 다를 수 있습니다.
핑백: 프린트헤드 잉크젯팅 원리 ARTJET 2025
핑백: 프린트헤드 Gray scale, Multi drop ARTJET 2025
핑백: 리코 Gen5i와 Xaar1201 같은 헤드 ARTJET 2025
핑백: 코니카 프린트 헤드 모델명 의미 ARTJET 2025